Keresés

A furniture workshop replaced its worn suction gun with a new 1.4 mm gravity model and immediately got worse results: the sanding sealer sprayed dry and gritty, while the same gun laid lacquer down perfectly. Nothing was wrong with the tool. The fluid nozzle was simply too small for a sealer that measured around 30 seconds on a Zahn #2 cup.
Ez a történet a szórópisztolyok teljes választékát tartalmazza miniatűrben. A szórópisztoly sosem jó vagy rossz elvont értelemben; vagy nem illeszkedik a bevonathoz, az aljzathoz és a levegőellátáshoz. Négy szám végzi a munka nagy részét: a folyadékfúvóka és a tű mérete, az adagolás típusa, a légsapka nyomása és a levegőfogyasztás. Igazítsa ezt a négyet ahhoz, amit permetez, és amit a kompresszora biztosít, és szinte minden jól megépített pisztoly professzionális felületet készít.
Ez az útmutató a fontos sorrendben végigvezeti ezeket a számokat, majd kitér az adagolórendszerekre, a kompresszorok méretére, az alkalmazás-specifikus választásokra, valamint azokra a szervizelhetőségi részletekre, amelyek eldöntik, hogy a pisztoly három év múlva is jól működik-e.
A négy szám, amely eldönti a célt
A gyártói adatlapok hosszúak, de csak négy sor változtatja meg azt, ami elhagyja a fúvókát.
- Folyadékfúvóka és tűméret. 1,3 mm, 1,5 mm, 1,8 mm és így tovább írva beállítja a folyadékáramlást és a cseppméretet. A tű és a fúvóka egy pár, és mindig együtt kell cserélni.
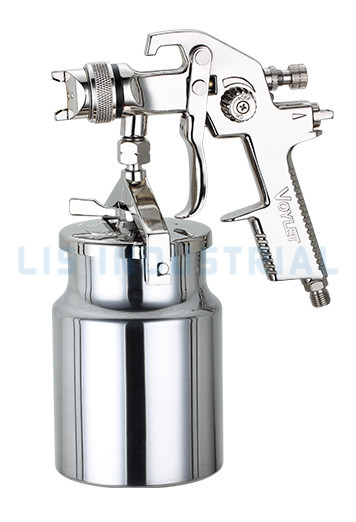
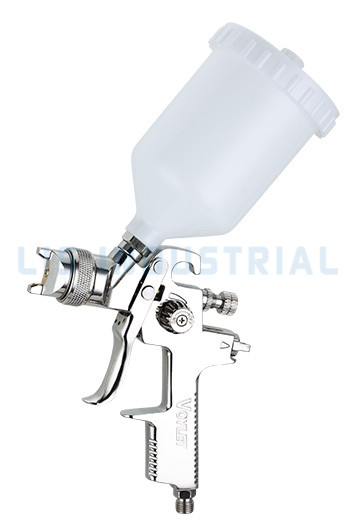
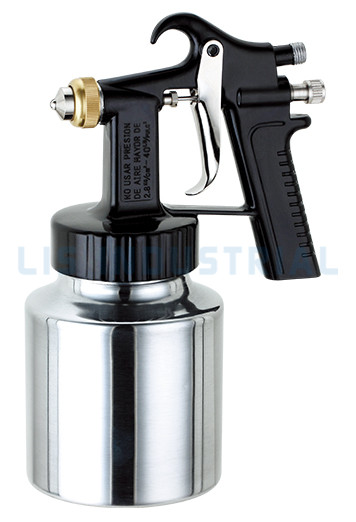
- A takarmány típusa. Gravitáció (csésze felül), szívás (csésze alul) vagy nyomás (távoli tartály, amely egy tömlőn keresztül táplálja a pisztolyt). A választás megváltoztatja a viselkedést különböző szórási szögeknél és vastagabb anyagoknál.
- Légsapka nyomás és technológia. A hagyományos fegyverek 40-60 psi nyomáson porlasztanak. A HVLP és LVLP pisztolyokat az alacsony légsapkanyomás határozza meg, ami növeli az átvitel hatékonyságát és csökkenti a túlpermetezést.
- Levegőfogyasztás CFM-ben a megadott bemeneti nyomáson. Ez az a szám, amelyet a kompresszorának meg kell felelnie. Egy pisztoly, amely 13 CFM-et igényel egy 8 CFM-et leadó kompresszortól, soha nem fog úgy viselkedni, ahogyan azt hirdetik.
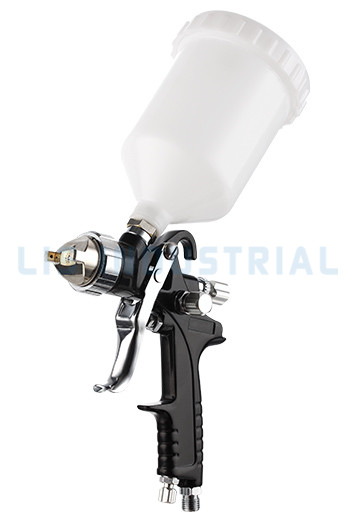
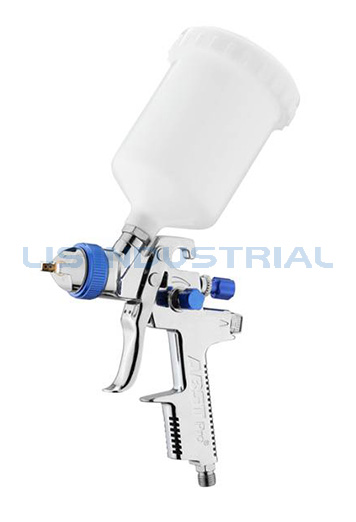
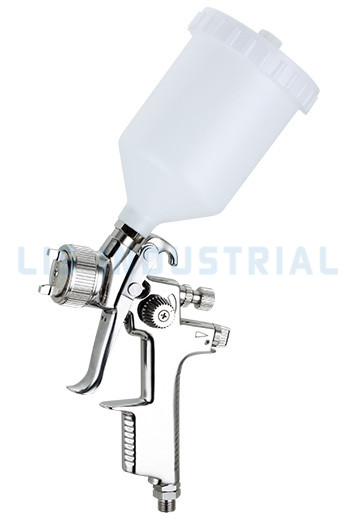
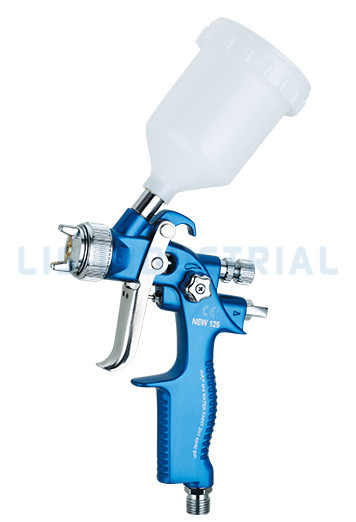
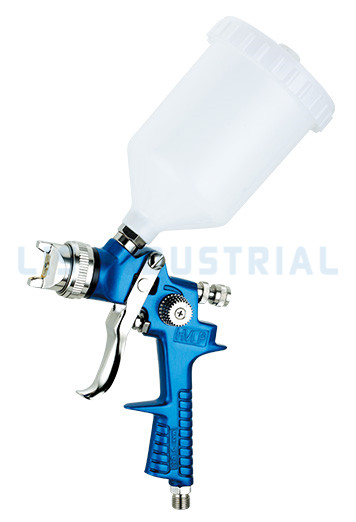
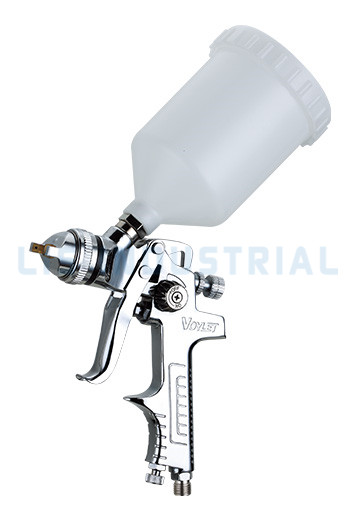
Az alábbi ábrák azt mutatják, hogy a specifikációk hol találhatók magán az eszközön.
Minden beállítás e számok valamelyikére utal: a folyadék gomb szabályozza a tű mozgását, a mintázatszelep újraelosztja a levegőt a kupakon, a bemeneti szabályozó pedig beállítja a porlasztási energiát.
Kezdje a bevonattal, ne a pisztollyal
A hobbivásárlók márka vagy ár szerint vásárolnak. A szakemberek azt vásárolják meg, hogy mi kerül a pohárba. A viszkozitás, a szilárdanyagtartalom és a száradási sebesség már jóval azelőtt meghatározza a fúvóka méretét és az adagolórendszert, hogy a márka szóba kerülne.
A gyakorlati mérés a viszkozitás másodpercben egy Zahn #2 csészén, és a legtöbb bevonatszállító közzéteszi a céltartományt az adatlapon. A vékony anyagokhoz kis fúvókákra van szükség, hogy a pisztoly ne árassza el a felületet; A magas szilárdanyag-tartalmú alapozókhoz nagyok kellenek, különben a folyadék egyszerűen nem fog folyni. Ahol a ritkítás megengedett, az enyhe ritkítás általában jobb út, mint a túlméretezett fúvókára ugrás, mert a túlzott hígítás megváltoztatja a felületet, és lelassítja a lefedettséget menetenként.
| Bevonat | Tipikus viszkozitás (Zahn #2) | Fúvóka mérete | A takarmány típusa |
| Festékpác, mosóköpeny, vékony lakk | 12-18 s | 1,0-1,3 mm | Gravitáció, LVLP |
| Autóipari alapbevonat | 14-20 s | 1,2-1,3 mm | Gravitáció, HVLP vagy LVLP |
| Clearcoat, egylépcsős fedőlakk | 18-25 s | 1,3-1,4 mm | Gravitáció, HVLP |
| Faragasztó, lakk, zománc | 25-35 s | 1,5-1,8 mm | Gravitáció vagy szívás |
| Alapozó felületképző, magas rétegfelépítésű alapozó | 25-40 s | 1,6-1,8 mm | Nyomás vagy gravitáció |
| Textúra, elasztomer, tetőbevonat | 60 s és több, vagy hígítatlan | 2,0-2,5 mm vagy garat | Nyomás, garat |
A hideg műhelyhőmérséklet növeli a viszkozitást, és egy megfelelően meghatározott fúvókát úgy viselkedhet, mint egy alulméretezett fúvókát. Az anyag nagyjából 20–25 °C-ra történő felmelegítése gyakran a legolcsóbb megoldás.
Gravitációs, szívó vagy nyomásos előtolás
Az adagolás típusa határozza meg, hogy a bevonat hogyan éri el a fúvókát, és ez az egyetlen különbség megváltoztatja az ergonómiát, a folyadéknyomást és a pisztoly által kezelhető anyagok körét.
| Takarmányrendszer | Hogyan jut el a bevonat a fúvókához | A legjobb | Korlátok |
| Gravitáció | A csésze a fúvóka felett helyezkedik el; gravitáció plusz enyhe vákuum | Utánfényezés, fa kikészítés, részletezés, kisebb nyomás | A körülbelül 0,6–1,0 literes pohárkapacitás korlátozza a hosszú futásokat |
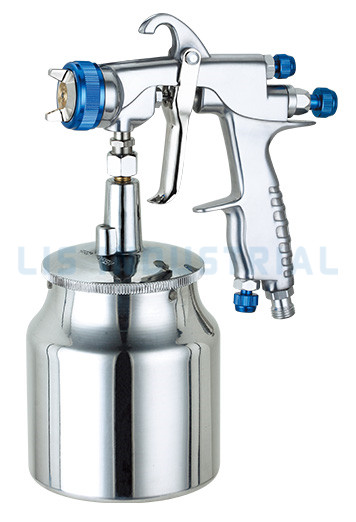
| Szívás (szifon) | csésze a fúvóka alatt; Venturi vákuum emeli a folyadékot | Nagy térfogatú vékony anyag, lapos panelek | Nagyobb nyomást igényel, és viszonylag egyenletesnek kell maradnia |
| Nyomás | A távoli tartály folyadékot táplál egy tömlőn keresztül | Nehéz bevonatok, ipari vonalak, hosszú szórási idők | Extra felszerelés, hosszabb beállítás és tisztítás |
A legtöbb műhely- és utánfényezési munkához a gravitációs adagoló szórópisztoly az alapértelmezett: alacsony nyomáson porlaszt, gyorsan tisztít, és bármilyen szögben permetez, beleértve a fej fölött is. A szívópisztolyok érzékenyek maradnak, ha nagy mennyiségű vékony anyagot hordnak fel laposan. A nyomásos betáplálás az egyetlen reális lehetőség, ha a bevonat nehéz, az alkatrészenkénti permetezési idő hosszú, vagy a pisztoly olyan gyártósoron fut, ahol a kezelőnek nem kell újratöltenie egy poharat.
HVLP, LVLP vagy hagyományos: Olvassa el a légsapka nyomását
A légsapka nyomása határozza meg, hogy ténylegesen mennyi festék kerül az alkatrészre. Az Észak-Amerikában széles körben hivatkozott SCAQMD és CARB szabályok értelmében a HVLP pisztoly 10 psi vagy kisebb nyomáson porlasztódik a légsapkánál, míg a hagyományos pisztolyok 40-60 psi nyomáson futhatnak, és a bevonat nagy részét a fülke szűrőibe dobhatják túlpermetezésként.
Tipikus átviteli hatékonyság pisztolytípusonként
A bevonathatékonyságra és a levegőminőségre vonatkozó szakirodalomban gyakran hivatkozott középkategóriás értékek; a tényleges adatok a bevonattól, a beállításoktól és a kezelői technikától függően változnak.
Az átvitel hatékonysága nem egy elvont szám. A durván 30 százalékról 65 százalékra való áttérés azt jelenti, hogy kevesebb anyagot kell vásárolni, kevesebb maszkot kell cserélni, kevesebb lesz a szűrőcsere, és tisztább lesz a fülke, ezért az alacsony nyomású pisztolyokat oly sok regionális megfelelőségi szabály tartalmazza.
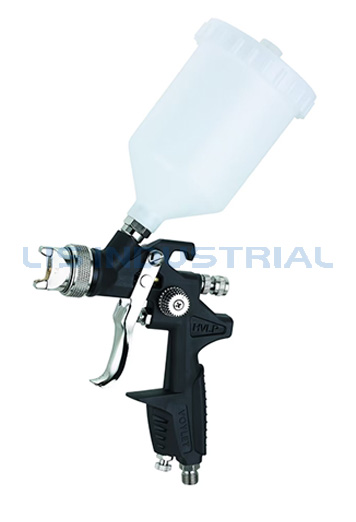
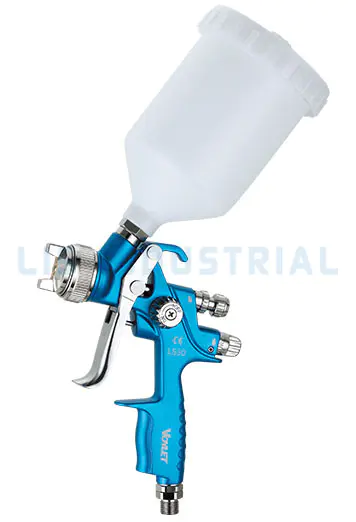 Voylet LS30 Pneumatikus HVLP Gravity Feed Air Spray Gun 20oz Cup Alkalmazások ・ Műanyag bevonat ・ Gépjárműbevonat ・ Fémbevonat ・ Faipari bevonat Termék megtekintése →
A HVLP továbbra is a standard választás az oldószerbázisú fedőbevonatok esetében, ahol a megfelelő fülke és megfelelő méretű kompresszor már a helyén van. Az LVLP a két világ között helyezkedik el: sokkal alacsonyabb levegőfogyasztás, gyakran 4-8 CFM, mérsékelt légsapkanyomás mellett. Ahol kicsi a kompresszor vagy a munka részletorientált, egy LVLP szórópisztoly befejez egy panelt, ami éhezne és köpne egy HVLP modelltől.
Illessze a fegyvert a levegőellátáshoz
A levegőellátás az a hely, ahol a legtöbb csalódást okozó vásárlásról döntenek. A kompresszorokat lökettérfogattal árulják, nem szabad levegőszállítással, és a kettő közötti különbség valós: a 14 CFM-en meghirdetett egység általában 90 psi nyomáson 9 vagy 10 CFM-hez közelít.
Tipikus levegőfogyasztás üzemi nyomáson (CFM)
Középkategóriás számok reprezentatív modellekhez; mindig a használni kívánt bemeneti nyomáson olvassa el a CFM-besorolást, ne a maximumon.
Működőképes szabály, hogy olyan kompresszort válasszunk, amelynek szabad levegőszállítása legalább 30 százalékkal meghaladja a pisztoly névleges CFM értékét, majd tartsuk röviden a futást és a tömlőzsírt. Egy 3/8 hüvelykes tömlő 25 láb magasságban sokkal jobban tartja a nyomást, mint egy 1/4 hüvelykes tömlő 50 láb magasságban. Szerelje fel a szűrő-szabályozót a pisztoly végére, ne a kompresszor végére, így a beállított nyomás az a nyomás, amelyet a pisztoly ténylegesen lát.
A nedvesség és az olaj a levegőminőség másik fele. Egy koaleszcens szűrő plusz egy nedvszívó vagy hűtött szárító eltávolítja a halszemet okozó vizet és az olajat, amely rontja a tapadást, és jóval kevesebbe kerül, mint egy újrafestés.
Válassza ki a fegyvert a munka alapján
Gépjármű utánfényezés és helyszíni javítás
Az alapbevonat általában 1,2–1,3 mm-es fúvókán, az átlátszó lakk pedig 1,3–1,4 mm-es fúvókán megy keresztül, mindkettő gravitációs táplálású HVLP vagy LVLP pisztolyon körülbelül 25–29 psi bemeneti nyomáson. A pontjavítás, az ütközések és a keverések egy külön részletező pisztolyt jutalmaznak egy 0,8–1,0 mm-es fúvókával, amely alacsonyan tartja a folyadék mennyiségét, és sokkal könnyebben irányíthatóvá teszi a keverést.
 F2 Gravity Feed Mini Air Paint szórópisztoly Airbrush Folyadékfúvóka (mm) (stb):0,5 Termék megtekintése →
Bútor és famegmunkálás
A lakkok és pácok az 1,3-1,5 mm-es tartományba esnek, míg a magas rétegvastagságú tömítőanyagok és pigmentált lakkok 1,5-1,8 mm-esek. A faüzletek kétszer profitálnak az alacsony nyomású pisztolyokból: kevesebb anyagpazarlás a túlpermetezésnél, és kevesebb levegő áramlik át a fülkén, ami azt jelenti, hogy kevesebb levegőben szálló por csapódik le a nedves fóliában.
 MGQ300 Folyadékfúvóka (mm) (stb):1.3 Termék megtekintése →
Textúra, ipari bevonat és finom részletek
A falszerkezet és az elasztomer bevonatok 2,0–2,5 mm-es hegyű tölcsért vagy nyomásos adagolású pisztolyt igényelnek. Az automatizált gyártósorok vezérlő által működtetett automata pisztolyokat használnak, ahol a következetesség fontosabb, mint a kezelő érzése. A 0,2-0,5 mm-es festékszórók teljesen külön tudományágat alkotnak.
Mi különbözteti meg a megbízható fegyvert az olcsótól?
Ha a specifikációk megfelelnek a munkának, az öt évig és az öt hónapig tartó szerszámok közötti különbség a használhatóság. Rendelés előtt ellenőrizze ezeket a pontokat:
- Tű, fúvóka és légsapka készletek alkatrészként kaphatók, így a kopó alkatrészek cserélhetők az egész pisztoly helyett.
- A folyadékútban lévő tömítések és tömítések oldószerállóak, jellemzően PTFE vagy fluorelasztomer.
- A test inkább megmunkált, mintsem öntött látható porozitással a folyadékjáratok körül.
- A készítő dokumentált minőségbiztosítási rendszer szerint dolgozik. A LIS például kijelenti, hogy követi az ISO 9000 követelményeit, 100 százalékos működési tesztelést végez a csomagolás előtt, és rendelkezik CE és GS tanúsítvánnyal a vonatkozó modelleken.
- A menet- és bemeneti szabványok megfelelnek az Ön régiójának, legyen az G 1/4 vagy NPT, valamint a vásárolt regionális készlet.
Öt perces vásárlási ellenőrzőlista
- Jegyezze fel a leggyakrabban permetezett bevonatot, annak viszkozitását és szilárdanyag-tartalmát.
- Válassza ki a fúvóka méretét a fenti bevonattáblázatból, majd ellenőrizze a beszállítói készleteket a tűvel és a fúvókával.
- Válassza ki az adagolórendszert a munkapozíciója, az alkatrészméret és a napi mennyiség alapján.
- Erősítse meg a szükséges CFM- és légsapkanyomást, majd hasonlítsa össze őket kompresszora szabad levegőszállításával.
- Az első egység megrendelése előtt ellenőrizze a pótalkatrészeket, tömítéseket, menetszabványt és tanúsítványt.
Gyakran Ismételt Kérdések
Milyen méretű szórópisztolyra van szükségem autófestéshez?
A legtöbb utánfényezési munkához 1,2–1,3 mm-es fúvókát használnak az alapbevonathoz és 1,3–1,4 mm-es átlátszó bevonatot a gravitációs táplálású HVLP vagy LVLP pisztolyokon, általában 25–29 psi bemeneti nyomáson.
A HVLP szórópisztoly jobb, mint egy hagyományos pisztoly?
A legtöbb bolti munka esetében igen. A HVLP általában a bevonat 65 százalékát vagy annál többet juttat a felületre, szemben a hagyományos nagynyomású pisztolyok durván 25–40 százalékával, ami kevesebb túlszórást és alacsonyabb anyagköltséget jelent.
Mi a különbség a gravitációs adagoló és a szívó adagolású szórópisztolyok között?
A gravitációs pisztolyok a csészét a fúvóka felett tartják, és minden helyzetben alacsonyabb nyomáson dolgoznak. A szívópisztolyok felhúzzák az anyagot a fúvóka alatti csészéből, nagyobb nyomást igényelnek, és meglehetősen vízszintesen kell maradniuk.
Milyen méretű légkompresszorra van szükségem egy HVLP szórópisztolyhoz?
Illessze az ingyenes légszállítást, ne a tartály méretét. Egy 11 CFM-et fogyasztó fegyvernek nagyjából 14–16 CFM szabad levegőre van szüksége a folyamatos működéshez. A kis 2–3 LE-s egységek általában nem tudnak lépést tartani a teljes panellel.
Permetezhetek latexfestéket vagy faltextúrát szórópisztollyal?
Igen, de nem szabványos 1,4 mm-es autóipari beállítással. Használjon 2,0–2,5 mm-es fúvókát, garatot vagy nyomásos betáplálású textúrapisztolyt, és számítson arra, hogy a latex enyhén elvékonyodik.
Honnan tudhatom, mikor kell cserélni a tűt és a fúvókát?
Ha a mintázat egyenetlenné válik, a folyadékkibocsátás ugyanazon a beállításon csökken, vagy a ventilátorban olyan végek alakulnak ki, amelyeket a mintázat beállításával már nem lehet korrigálni. A kopás fokozatos, ezért az összehasonlításhoz tartson egy új készletet.