Keresés

Egy új HVLP pisztoly van a kezedben, egy csésze friss festék, és egy olyan felület, amelyet nem szívesen festene át. Az első lépés általában jól néz ki, de a második lépés gyorsan futásokká, megereszkedésekké és száraz, poros foltokká válhat a szélek közelében. Ha ez ismerősen hangzik, ritkán maga a fegyver a probléma.
Íme a következtetés, amit érdemes megjegyezni: a HVLP permetező csak akkor ad tiszta, egyenletes felületet, ha három tényező együtt működik – a levegőellátás, a festék viszkozitása és a pisztoly mozgatásának módja. Ezek egyikét sem nehéz önmagában helyreállítani, de bármelyik kihagyása azonnal megjelenik a bevonatban. Ez az útmutató elmagyarázza, hogyan kell használni a HVLP permetezőt a beállítástól a tisztításig, a ténylegesen fontos nyomással, távolságokkal, átfedésekkel és karbantartási szokásokkal.
Miért ad tisztább felületet a HVLP?
A HVLP a High Volume, Low Pressure rövidítése. A pisztoly porlasztja a festéket úgy, hogy nagy mennyiségű levegőt nyom át a levegősapkán alacsony nyomáson – nagyjából 10 psi a sapkánál, és általában 25–30 psi a levegő bemeneti nyílásánál. Ez a lágy, nagy térfogatú légáram az oka annak, hogy a HVLP pisztolyok sokkal kevesebb festéket vernek le a felületről, mint a hagyományos sűrített levegős szórópisztolyok.
A leghasznosabb mérték itt az átviteli hatékonyság: a bevonat százalékos aránya, amely elhagyja a fúvókát és ténylegesen a munkadarabon landol. Az EPA-ban és a befejezőipari irányelvekben gyakran hivatkozott adatok szerint a hagyományos levegős szórópisztolyok átviteli hatékonysága nagyjából 30–40%, míg a megfelelően hangolt HVLP pisztolyok általában elérik a 65%-ot vagy még jobbat. Egy szekrény vagy egy autópanel esetében ez a különbség kevesebb anyagot, kevesebb túlszórást és tisztább munkaterületet jelent.
A kompromisszum a levegőigény. A HVLP folyamatos levegőmennyiséget igényel; ha a kompresszor nem tud lépést tartani, a minta beszűkül, a ventilátor vibrál, és a felület foltossá válik. Éppen ezért a levegőellátást kell először rendezni.
Amire szüksége van permetezés előtt
Készítse elő ezt a négy elemet, mielőtt bármilyen anyagot összekever. Az egyik kihagyása a leggyakoribb oka annak, hogy az első HVLP munkamenet újrahomokosodással végződik.
- Levegőellátás. Egy kompresszoros HVLP pisztoly nagyjából 6–9 CFM-et fogyaszt az ajánlott bemeneti nyomás mellett. A kompresszornak folyamatosan fenn kell tartania ezt a teljesítményt, és a kilépő levegőnek át kell haladnia egy víz/olaj leválasztón. A turbina alapú HVLP rendszerek saját ventilátorral rendelkeznek, ami teljesen kiküszöböli a kompresszor kérdését.
- Megfelelő fúvóka és tűkészlet. A fúvókák mérete általában 1,0 mm-től 2,5 mm-ig terjed. Az 1,3–1,4 mm-es készlet illik az autóipari alapozóhoz, alaplakkhoz és átlátszó lakkhoz; 1,7–2,0 mm-es megbírja a fa alapozókat és a nagyobb viszkozitású anyagokat.
- Festék előkészítés. Szűrje át minden bevonatot egy eldobható hálószűrőn, mielőtt a csészébe kerül. A kétkomponensű festékeket alaposan össze kell keverni, és néhány percig hagyni kell levegőztetni.
- Szellőztetett munkaterület. A túlpermetezett részecskék gyorsan felhalmozódnak. Legalább keresztszellőzéssel rendelkező térben dolgozzon; egy megfelelő szórófülke jobb a nagy munkákhoz.
Ha még mindig fegyvert választ, keressen egy rozsdamentes acél folyadékutat az oldószerrel való kompatibilitás, a kényelmes ravasz elérése és a cserélhető légsapka, tű és fúvóka szerelvény érdekében. Ezek a részletek határozzák meg, mennyire könnyű együtt élni a fegyverrel több éves használat során.
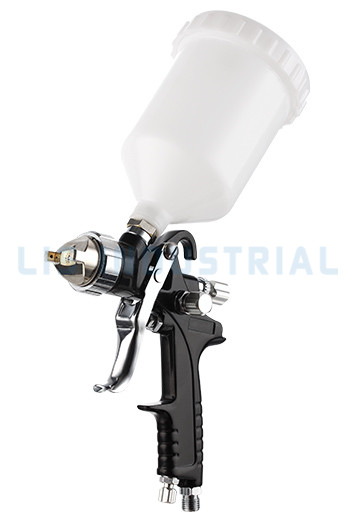
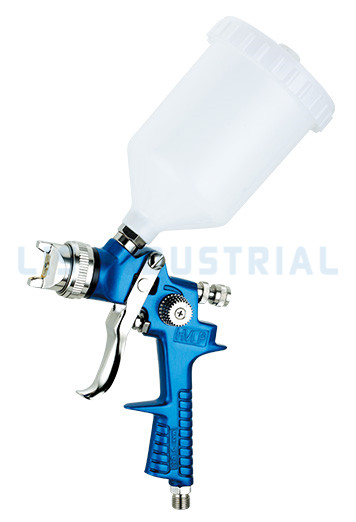
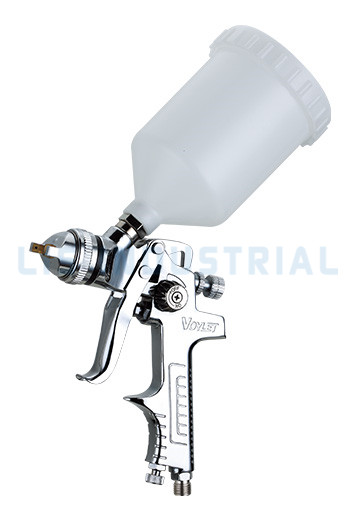
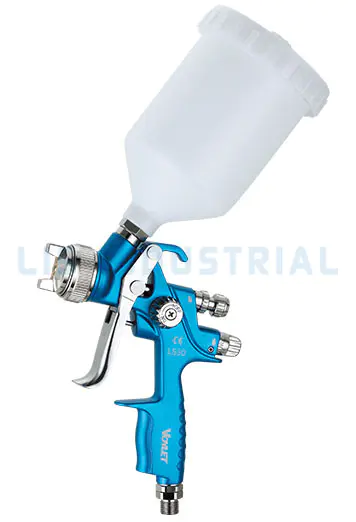 Voylet LS30 pneumatikus HVLP gravitációs adagoló szórópisztoly 20 oz csészével Ez a HVLP gravitációs adagolású szórópisztoly rozsdamentes acél folyadékúttal, krómozott sárgaréz légsapkával és állítható fúvókamérettel rendelkezik, így praktikus választás autóipari, faipari és műanyag bevonatolási projektekhez. Termék megtekintése →
A HVLP permetező beállítása
Ha a berendezés a helyére került, kövesse az alábbi négy beállítási lépést sorrendben. Minden lépés kevesebb, mint egy percet vesz igénybe, de az összhatás a befejezésre óriási.
- Csatlakoztassa a levegővezetéket és állítsa be a bemeneti nyomást. A legtöbb gravitációs táplálású HVLP pisztolynál kezdje 25–29 psi nyomással a pisztoly bemeneténél. A légsapka nyomása ezután nagyjából 10 psi-re áll be. Ha az Ön pisztolya konverziós típusú vagy turbina táplálja, kövesse a gyártó által a HVLP szórópisztolyra megadott értékeket.
- Töltse fel és szűrje le az anyagot. Öntse a festéket egy hálószűrőn keresztül a csészébe. Vízbázisú felületeknél fokozatosan hígítsa vízzel, általában 5-10%-kal, amíg a festék egy keverőpálcikáról sima, folyamatos szalagként le nem folyik.
- Állítsa be a folyadék- és ventilátorvezérlőket. Forgassa el a ventilátorvezérlőt az óramutató járásával ellentétes irányba a minta szélesítéséhez; forgassa el a folyadékvezérlőt az óramutató járásával megegyező irányba, hogy csökkentse a festékáramlást. Kezdje úgy, hogy a ventilátor teljesen nyitva van, és a folyadékszabályozó körülbelül egy szintben van a pisztolytesttel.
- Teszt hulladékanyagon. Permetezzen egy két másodperces sorozatot a kartonra, és tanulmányozza a mintát. Az egészséges HVLP mintázat szimmetrikus ovális, finom, egyenletes cseppekkel. Ha a minta az egyik szélén nehezebb, akkor a légsapka szennyezett vagy a folyadékáramlás túl magasra van állítva.
A fenti diagram azokat a részeket jelöli, amelyeket leggyakrabban kell beállítani. A folyadék gomb szabályozza a festék mennyiségét, a légsapka formálja a ventilátort, és a ravaszt csak akkor szabad mozgatni, ha a pisztoly már egyenletes sebességgel halad.
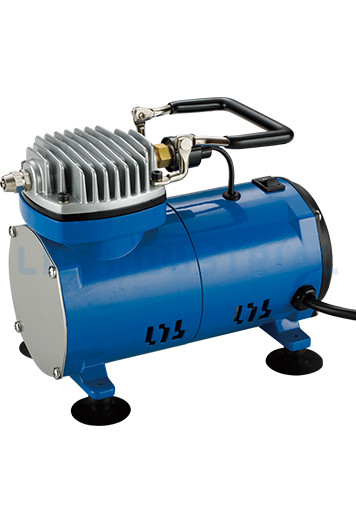 V-505 hordozható airbrush mini légkompresszor a Lis Industrialtól Kompakt, olajmentes légkompresszor kifejezetten airbrushhoz, 95 W-os motorral, 0,65 CFM lökettérfogattal és 1/4" gázmenetes csatlakozóval, ideális hordozható festési feladatokhoz. Termék megtekintése →
Permetezési technika, amely megakadályozza a hibákat
A technika az, ahol a célokat nyerik vagy veszítik el. Használja ezeket a számokat az első ülések során, és azonnal látni fogja a különbséget.
- Tartsa a pisztolyt merőlegesen a felületre. A pisztoly megdöntésével a ventilátor egyik széle több festéket fektet le, mint a másik, és csíkok keletkeznek, amelyek csak a kabát felvillanása után jelennek meg.
- Tartsa a pisztolyt 6–8 hüvelyk (15–20 cm) távolságra a felülettől. 6 hüvelyknél közelebb futást eredményez; 8 hüvelyknél távolabb hagyja, hogy a cseppek repülés közben megszáradjanak, és durva, poros textúrát hoz létre.
- Csak mozgás közben indítsa el. Kezdje el a löketet, nyomja meg a ravaszt, mozogjon a felületen, és engedje el a ravaszt közvetlenül az irányváltás előtt. Az agyvérzés végén bekövetkező triggerelés a súlyos élek és megereszkedések fő oka.
- Átfedés minden lépést 50%-kal. Hagyja, hogy a következő lépés fedje le az előző ventilátor felét. Ez egyenletes rétegvastagságot biztosít, és megakadályozza a tigriscsíkok és a vékony foltok kialakulását.
A fenti táblázat a bevonat lefektetésének két módját hasonlítja össze. Átfedés nélkül a filmprofil csúcsokat és völgyeket képez; 50%-os átfedéssel a felület egyenletes vastagságúra simul, amely egyenletesen köt ki, és sokkal kevesebb csiszolást igényel.
A festékszóró pisztoly tartására és kezelésére vonatkozó külön útmutató részletesebben ismerteti a kéz helyzetét és a csukló mozgását, ami különösen hasznos függőleges panelek első szórásakor.
Gyakori HVLP-permetezési problémák és megoldások
Még a gondos befejezők is hibákat látnak. A kulcs az ok gyors diagnosztizálása ahelyett, hogy több festékkel vagy nagyobb nyomással próbálnánk kompenzálni. Ez a táblázat azokat a problémákat tartalmazza, amelyek a legtöbb sikertelen HVLP-feladatot okozzák.
| Hiba | Tipikus ok | Korrekciós intézkedés |
| Fut és leereszkedik | Túlzott folyadékáramlás, túl közel tartott pisztoly, lassú áthaladás | Csökkentse a folyadékáramlást, növelje a távolságot, gyorsítsa fel a löketet |
| Narancshéj | A festék viszkozitása túl magas, a porlasztási nyomás túl alacsony | Enyhén hígítsa a festéket, emelje meg a bemeneti nyomást 2–3 psi-el |
| Száraz spray | Túl messzire tartott pisztoly, túl gyorsan halad, nagy légáramlás | Menjen közelebb, lassítson, csökkentse a légsapka nyomását |
| Halszem | Szilikon, olaj vagy viasz szennyeződés a felületen | Zsírtalanítsa alaposan, használjon halszem-eltávolító adalékot |
| Köpködés vagy fröcskölés | Levegő rekedt a folyadékvezetékben, laza pohár, alacsony festékszint | Húzza meg a poharat, öblítse ki az anyagvonalat, tartsa a poharat legalább egynegyedig tele |
| Egyenetlen legyezőmintázat | Eltömődött légsapka lyukak, kopott fúvóka, alacsony légmennyiség | Tisztítsa meg a légsapkát, cserélje ki a kopott alkatrészeket, ellenőrizze a CFM kompresszort |
| Egyenetlen legyezőmintázat | Eltömődött légsapka lyukak, kopott fúvóka, alacsony légmennyiség | Tisztítsa meg a légsapkát, cserélje ki a kopott alkatrészeket, ellenőrizze a CFM kompresszort |
A legtöbb ilyen hiba három változóra vezethető vissza: a távolságra, a sebességre és a folyadékáramlásra. Cserélje ki egyenként, és tesztelje újra a kartonon, mielőtt visszatérne a munkadarabhoz.
Tisztítás és karbantartás: minden munka utolsó lépése
A tisztítás nem kötelező. A nedves festékkel egy órán át hagyott pisztolyban a fúvókán belül megszáradt anyag keletkezhet, amelyet később semmilyen oldószer nem távolít el teljesen. A következő rutin öt percet vesz igénybe, és megvédi a precíziós alkatrészeket, amelyek meghatározzák a felület minőségét.
- A permetezés után azonnal ürítse ki a poharat és öblítse át a megfelelő oldószerrel.
- Távolítsa el a légsapkát, és áztassa be oldószerbe. Soha ne tisztítsa meg a precíziós levegősapka furatait dróttal vagy fém csákányokkal.
- Puha ronggyal törölje le a tűt, a fúvókát és a folyadékcsúcsot.
- Kenje meg a kioldó forgócsapját és a tűtömítést egy csepp könnyű olajjal.
- Tárolja a pisztolyt enyhén meglazított folyadéktűvel, hogy enyhítse a nyomást a tömítés tömítésén.
Ha rendszeresen vált az alapozók, a színes bevonatok és az átlátszó lakkok között, a kész szórópisztolykészlet lehetővé teszi a beállítások közötti váltást anélkül, hogy a munka közepén teljesen le kell húzni.
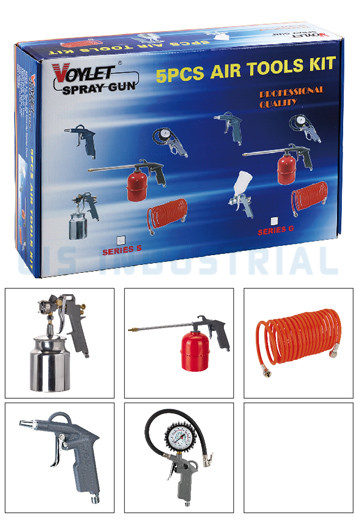 AK1 szórópisztolykészlet a Lis Industrial-tól többrétegű bevonatolási munkákhoz Ez a kész szórópisztolykészlet sokoldalú beállítást kínál az alapozók, színes bevonatok és átlátszó lakkok közötti váltáshoz teljes tisztítás nélkül, amely alkalmas nagy mennyiségű, alacsony nyomású alkalmazásokhoz minimális túlszórás mellett. Termék megtekintése →
HVLP permetező GYIK
Q1: Mit jelent a HVLP?
Nagy hangerő, alacsony nyomás. Ez egy szórópisztoly, amely nagy mennyiségű levegőt használ alacsony nyomáson, körülbelül 10 psi nyomást a légsapkánál, hogy minimális túlszórás mellett és magas átviteli hatékonyság mellett porlassza a festéket.
2. kérdés: Szükségem van speciális kompresszorra a HVLP szórópisztolyhoz?
Igen. A kompresszoros adagolású HVLP pisztolyok általában 6–9 CFM folyamatos légáramlást igényelnek. A turbina alapú HVLP rendszerek saját fúvóval rendelkeznek, és üzemi kompresszor nélkül működnek.
3. kérdés: Milyen légnyomást kell beállítani egy HVLP szórópisztolyon?
A legtöbb gravitációs táplálású HVLP fegyver 25–30 psi nyomással működik a levegő bemeneti nyílásánál, ami körülbelül 10 psi nyomást produkál a sapkánál. Kezdje alacsonyan, és fokozatosan növelje a nyomást, miközben ellenőrizze a mintát.
4. kérdés: Miért köp a festék a HVLP permetezőm?
A folyadékvezetékben lévő levegő, a laza adagolópohár vagy a csészében túl kevés festék köpést okozhat. Húzza meg a csészét, öblítse ki az anyagvonalat, és tartsa a poharat legalább egynegyedig tele.
5. kérdés: Mennyit kell hígítani a latexfestéket egy HVLP permetezőhöz?
Kezdje 5-10 térfogat% vízzel. A viszkozitás a hőmérséklettől, a páratartalomtól és a márkától függ. Ha lehetséges, mérje meg egy viszkozitású csészével, és először mindig a kartonra fújjon próbapermetet.
6. kérdés: Hogyan tisztíthatom meg a HVLP szórópisztolyt használat után?
Öblítse le oldószerrel, áztassa be a légsapkát, törölje le a tűt és a fúvókát, kenje be a kioldó forgócsapját, és tárolja lazított tűvel a csomagolás tömítésének védelme érdekében.